南通毛纺织厂:粗纺呢绒面料产业带的工艺逻辑与供应链价值
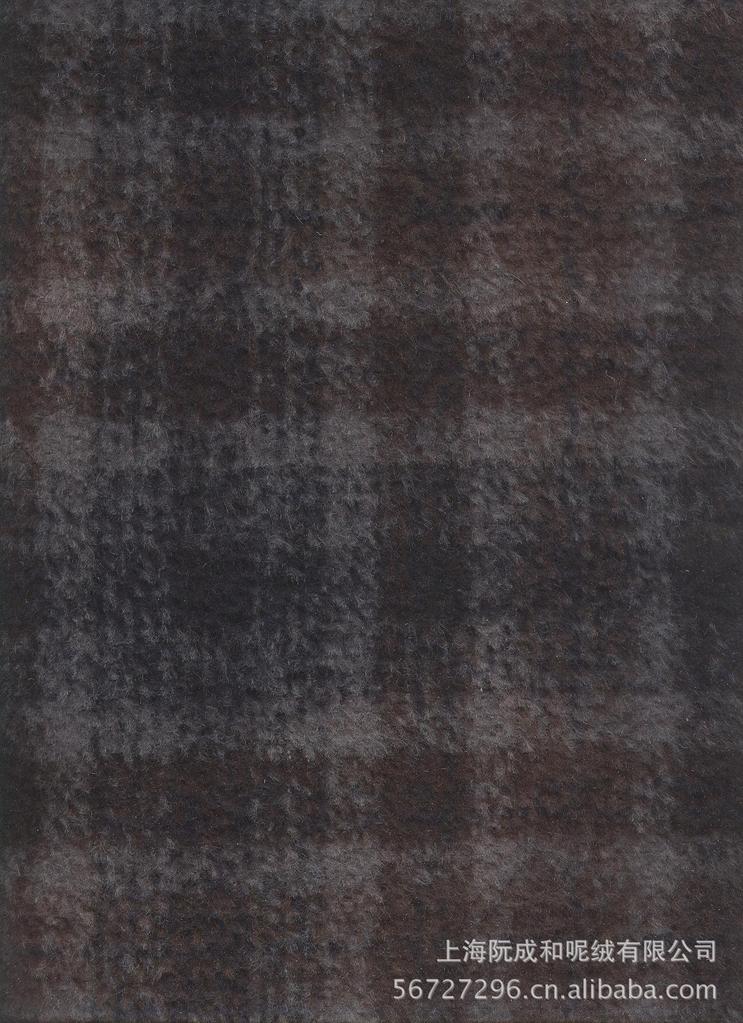
在中国纺织工业的版图上,南通一直是个绕不开的名字。不同于苏州的丝绸、无锡的棉纺,南通在毛纺织领域走出了一条以粗纺呢绒为核心、以中小批量定制为特色的产业路径。围绕"南通毛纺织厂"这一关键词,本文从原料结构、工艺参数、产业集群和供应链响应四个维度,梳理这一细分领域的技术逻辑与市场现状。
一、粗纺呢绒的原料结构:羊毛混纺为何成为主流
粗纺呢绒面料的产品性能,七分看原料,三分看工艺。中国毛纺织行业协会的统计数据显示,2022年国内粗纺呢绒产量约3.2亿米,其中纯羊毛产品占比不足18%,羊毛混纺面料占据七成以上市场份额。这一结构并非偶然:纯羊毛粗纺面料在起球等级、尺寸稳定性和成本控制上存在天然短板,而羊毛与涤纶、腈纶、粘胶的混纺体系能够在手感、挺括度与价格之间取得平衡。
以南通地区常见的双面呢面料为例,典型配比为羊毛60%—70%、涤纶20%—30%、其余为粘胶或腈纶。羊毛提供蓬松度与保暖性,涤纶改善抗皱性与强力,粘胶则负责柔化手感。南通毛纺织厂在这一配比区间积累了较成熟的工艺数据库,能够根据客户对克重(常见380—680g/m²)、起球等级(国标3级以上)和色牢度的不同要求,反向调整混纺比例与后整理参数。
二、从散毛染色到缩呢整理:粗纺工艺的关键控制点
粗纺呢绒的生产链条较长,核心工序包括散毛染色、梳毛、纺纱、织造、缩呢、起毛和蒸呢。与精纺相比,粗纺对纤维长度的包容性更强,但对工序间的一致性要求更高。业内普遍认为,缩呢工序是决定呢绒面料"骨感"与"绒感"平衡的关键环节——缩呢时间不足则呢面松散,过度则手感板结。
南通地区毛纺织企业在缩呢工艺上多采用间歇式缩呢机配合在线监测,通过控制温度(35—45℃)、pH值与机械压力,将坯布经纬向收缩率稳定在12%—18%区间。这一参数区间直接关系到成品的平方米克重偏差,也是毛呢大衣面料客户验货时的重点检测项。此外,法兰绒面料的起毛工序需要控制钢丝针布型号与起毛遍数,通常采用24针或30针针布,起毛6—8遍,以形成短密均匀的绒面。
三、产业集群效应:南通毛纺织厂的供应链响应能力
南通毛纺织产业的竞争力,很大程度上来自集群内部的协作密度。从原料贸易、染色加工、织造到后整理,本地配套半径通常在30公里以内。这种空间集聚带来的直接好处是打样周期缩短:一款粗花呢面料从来样分析到寄出首版样布,本地企业普遍可控制在7—10个工作日,部分常规组织甚至可压缩至5天。
对于毛呢面料批发与毛纺来样定制业务而言,响应速度意味着订单转化率。据行业调研,服装品牌在开发季度对面料供应商的样品交付时效敏感度极高,超过两周的反馈周期往往导致面料方案被替换。南通毛纺织厂依托本地染整配套与纱线库存共享机制,在小批量、多品种订单上形成了相对优势,起订量可下探至300—500米/色,适配当下服装品牌"小单快反"的开发节奏。
四、质量检测与定制服务的现实挑战
粗纺呢绒的质量争议多集中在起球、掉毛和色差三项。现行国家标准GB/T 4802.1对起球等级有明确测试方法,但实际穿着场景中的起球表现还受纱线捻度、纤维细度和后整理方式影响。南通部分规模以上毛纺织厂已引入马丁代尔耐磨仪与电脑测色配色系统,将批次色差控制在ΔE≤1.0,并对每批面料留存检测样,便于质量追溯。
在呢绒布料厂家的定制服务中,来样定制是技术含量最高的环节。客户提供的样布可能来自成衣拆解或国外来样,组织规格、纱支和原料成分往往需要逆向分析。这一过程考验的是企业的工艺经验积累,而非单纯依赖设备。南通毛纺织厂在这一环节的竞争力,正体现在对粗纺组织(如平纹、斜纹、人字纹、格子组织)的快速解析能力与染整工艺的灵活调整空间上。
总体来看,南通毛纺织厂所代表的粗纺呢绒产业带,其价值不仅在于产能规模,更在于以工艺经验为内核、以集群协作为支撑的柔性供应能力。对于采购方而言,理解这一产业带的工艺逻辑与响应边界,比单纯比价更有助于建立稳定的面料供应关系。